 TR


Rutin bir sıcaklık artışı testi sırasında, 2000 A'lik bir dağıtım panosu arızalandı çünkü ana barası ortamın 112 K üstüne (sınırın 7 K üzerinde) ulaştı. İletken boyutu, ...
View More +
 +86-180 3625 3000

Bara İmalat Kılavuzu: Proses Adımları, Malzemeler ve Kalite Kontrol
Öğleden sonra 3'te. yılın en sıcak öğleden sonrasında, kıyıdaki bir tesisteki 4.000 A'lik elektrik panosu o hafta üçüncü kez devreye giriyor. Tasarım sağlamdı ve kesici iyi test edildi. Gerçek suçlu: ana çubuktaki cıvatalı bağlantı delinmiş, çapak kaldırılmış halde bırakılmış ve yine de aşağıya doğru torklanmıştır. Çapak temas alanının çoğunu gömdü, direnç yukarıya doğru süründü ve her günlük ısı döngüsü eklemi arızaya daha da yaklaştırdı.
Bu hikaye sektörde tekrarlanıyor çünkü bara imalatı - kesme, delme, bükme, kaplama, yalıtma ve test etme - sağlam bir elektrik tasarımının ya ayakta kaldığı ya da sessizce parçalandığı yerdir. Sonuç her şeyden önce gelir: malzeme seçimi ve bağlantı kalitesi, bir bara sisteminin hizmet ömrünü isim plakasında yazılı olanlardan çok daha fazla belirler. Aşağıdaki izlenecek yol, ana üretim adımlarını, bakır mı alüminyum mu kararını, boru şeklindeki baraların nasıl yalıtıldığını, saha performansını fiilen tahmin eden testleri ve alıcıların bir satın alma siparişini imzalamadan önce neyi doğrulaması gerektiğini kapsar.
Busbar İmalatı Aslında Neleri Kapsıyor
İmalat, ham iletken stoğunu (tipik olarak elektrolitik bakır çubuk veya ekstrüzyonlu alüminyum alaşımlı boru) bitmiş, kuruluma hazır akım taşıyıcılarına dönüştürür. Oldukça farklı üç iş akışını kapsar:
- Düz çubuk imalatı: panolar, panel panoları ve dağıtım tertibatları için dikdörtgen çubukların kesilmesi, delinmesi, bükülmesi ve kaplanması.
- Borulu bara imalatı: sert alüminyum veya bakır borunun istenilen uzunlukta kesilmesi, uç bağlantı parçalarının ve ek yerlerinin kaynaklanması ve direk izolatörlerinin ve sabitleme braketlerinin takılması - borunun çelik yapılar arasında uzandığı yüksek gerilim trafo merkezleri için standart.
- Otobüs yolu montajı: Ticari ve endüstriyel binalara yönelik yüksek yoğunluklu sistemler de dahil olmak üzere, orta ve alçak gerilim dağıtımı için yalıtımlı iletkenleri kompakt bir muhafaza içinde muhafaza eder.
Adımlar örtüşür ancak toleranslar, takımlama ve arıza modları örtüşmez. Mükemmel panel çubukları üreten bir atölye, otomatik olarak trafo merkezi tüpünü veya döküm yalıtımını vakum altında kaynaklamaya yetkili değildir; bu nedenle, tedarikçileri değerlendirirken her bir yeteneğin ayrı ayrı incelenmesi gerekir.
Sırasıyla Çekirdek Üretim Adımları
Ürün türü ne olursa olsun, disiplinli mağazalar aynı altı aşamalı sırayı izler:
- Malzeme seçimi ve hazırlanması — alaşım kalitesini ve temperini fabrika sertifikalarına göre doğrulayın, ardından kesim başlamadan önce malzemeyi düzleştirin ve temizleyin.
- Kesim ve boyutlandırma - kare yüzlerle kesme, testere veya CNC ile uzunlamasına kesme; bu yüzler daha sonra eklem yüzeyinin bir parçası haline gelir.
- Delme ve delme — CNC delme işlemi tipik olarak delik konumlarını ±0,1–0,2 mm dahilinde tutar ve delik yerleşimi, her bir cıvatalı bağlantının ne kadar temas alanı alacağını doğrudan belirler.
- Bükme ve şekillendirme - İç bükülme yarıçapı en azından bakır için çubuk kalınlığına eşit olmalıdır; alüminyum daha cömert yarıçaplar ve tane yönüne veya dış yüzey çatlaklarına dikkat edilmesini gerektirir.
- Yüzey işleme — kalay veya gümüş plaka bağlantı alanlarını yağdan arındırın ve oksitten arındırın veya yüksek voltajlı ürünlere tam yalıtım uygulayın.
- Muayene ve test — Sevkiyattan önce yalıtımlı ürünler üzerinde boyut kontrolleri, delik ölçümleri, kaplama yapışma numunesi alma ve elektrik testleri.
Yüzey seçimi kendi kararını hak eder, çünkü eklem stabilitesine karşı maliyetten ödün verir:
| Tedavi | Ne Sağlar | Tipik Kullanım | Dikkat Edilmesi Gerekenler |
|---|---|---|---|
| Çıplak (temizlenmiş, deoksitlenmiş) | En düşük maliyet; yüksek sıkma basıncına dayanır | Kuru iç mekan şalt sistemi | Oksidasyon zamanla eklem direncini artırır |
| Kalay kaplama | Oksidasyonu yavaşlatır; cıvatalı bağlantılar için bağışlayıcı | Genel güç dağıtımı, nemli kapalı alanlar | Daha yumuşak yüzey; Torku kontrol edin ve aşırı sıkıştırmayı önleyin |
| Gümüş kaplama | En düşük temas direnci; daha yüksek sıcaklıkları tolere eder | Yüksek akım bağlantıları, sık yük döngüsü | Daha yüksek maliyet; çizikler ana metali ortaya çıkarır |
| Epoksi reçine dökümü | Tam dielektrik katman; kompakt düzenler sağlar | 35 kV sınıfı borulu baralar | Boşluk kontrolü ve iyileştirme kalitesi kritik öneme sahiptir |
Bükme, tipik üretimde en fazla yeniden işlemeyi üretir. Çok sıkı bir şekilde veya yuvarlanan damar boyunca bükülmüş bir çubuk kusursuz görünebilir ve onlarca yıllık termal döngü altında büyüyen mikro çatlakları hala taşıyabilir. Yarıçap ve tanecik gerekliliklerini operatörün hafızasına değil çizime koyun.
Bakır mı Alüminyum mu? Fabrikasyon Sonuçları
Hacimsel iletkenlikte bakır kazanır: yaklaşık %100 IACS'ye karşılık alüminyum için kabaca %61. Ancak bakır da yaklaşık 3,3 kat daha yoğundur ve bu, aritmetiği tamamen değiştirir. Aynı akımı taşımak için bir alüminyum çubuğun kesitinin kabaca 1,6 katı olması gerekir; ancak yine de yarıya yakın bir ağırlığa sahiptir ve taşınan amper başına maliyeti daha düşüktür.
Hacimce Elektrik İletkenliği (% IACS)
Alüminyum hacim olarak bakırın ~%61'ini iletir ancak ağırlığı ~%70 daha azdır; bu da uzun açıklıklı boru şeklindeki kurulumlara hakim olmasının nedenidir.
Ağırlık, trafo merkezlerindeki sert boru şeklindeki baraların neden neredeyse her zaman alüminyum alaşımı olduğunu açıklamaktadır: Uzun bir açıklıktaki her ekstra kilogram, daha büyük desteklere, temellere ve kurulum maliyetine karşılık gelir. Magnezyum-alüminyum bileşimleri, uzun dış mekan açıklıklarının ve kısa devre kuvvetlerinin gerektirdiği gücü ekler.
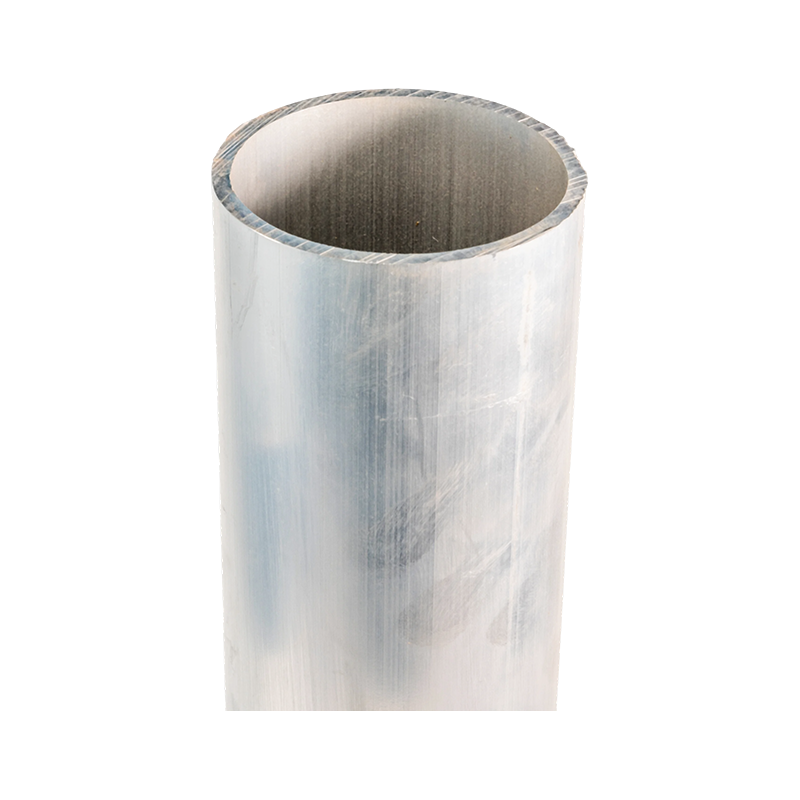 Ultra Yüksek Gerilim Magnezyum-Alüminyum Alaşımlı Borulu Bara 220 kV ila 1000 kV sistemler için 6063G, LF21Y, 6R05 ve 2A14 alaşımlarında mevcut olan bu dikişsiz boru şeklindeki iletken, uzun dış mekan trafo merkezlerinin ve kısa devre kuvvetlerinin gerektirdiği hafifliği ve alaşım gücünü birleştirir. Ürünü Görüntüle →
İmalat malzemeyi takip eder. Alüminyum, temizlikten birkaç dakika sonra yeniden oksitlenir, bu nedenle bağlantı yüzeylerinin oksitlenmesi ve derhal monte edilmesi gerekir. Bükülmeden sonra geri esneme daha yüksektir, bükülme yarıçapları daha büyüktür ve kaynak, belirli alaşım için nitelikli prosedürler gerektirir; genel bakır atölyesi alışkanlıkları kötü aktarılır.
Yalıtım: Borulu Baraların Koruma Kazandığı Yer
Orta ve yüksek gerilim boru şeklindeki baralarda çıplak iletken ürünün yalnızca yarısı kadardır. Yalıtım sistemi kaçak mesafelerini, faz açıklıklarını, kısmi deşarj davranışını ve kurulumun ne kadar kompakt olabileceğini belirler. Ana yollar, temel uçtaki ısıyla daralan manşonlardır; ekstrüde EPDM veya silikon kauçuk; Yüksek sıcaklık ve kimyasal açıdan agresif ortamlar için PTFE; ve daha yüksek voltaj sınıfları için epoksi reçine dökümü.
Döküm, fabrikasyon disiplininin en açık şekilde ortaya çıktığı yerdir. Vakumlu döküm altında hava ve uçucu maddeler, reçine sertleşmeden önce çıkarılır ve tohum kısmi boşaltımına neden olacak hiçbir boşluk kalmaz. Bu kontrolün olmadığı yalıtımlı bir çubuk, fabrika dayanım testini geçse de hizmet sırasında erken eskiyebilir; 35 kV sınıfı ürünlerin rutin olarak kısmi deşarj ölçümüyle taranmasının bir nedeni de budur.
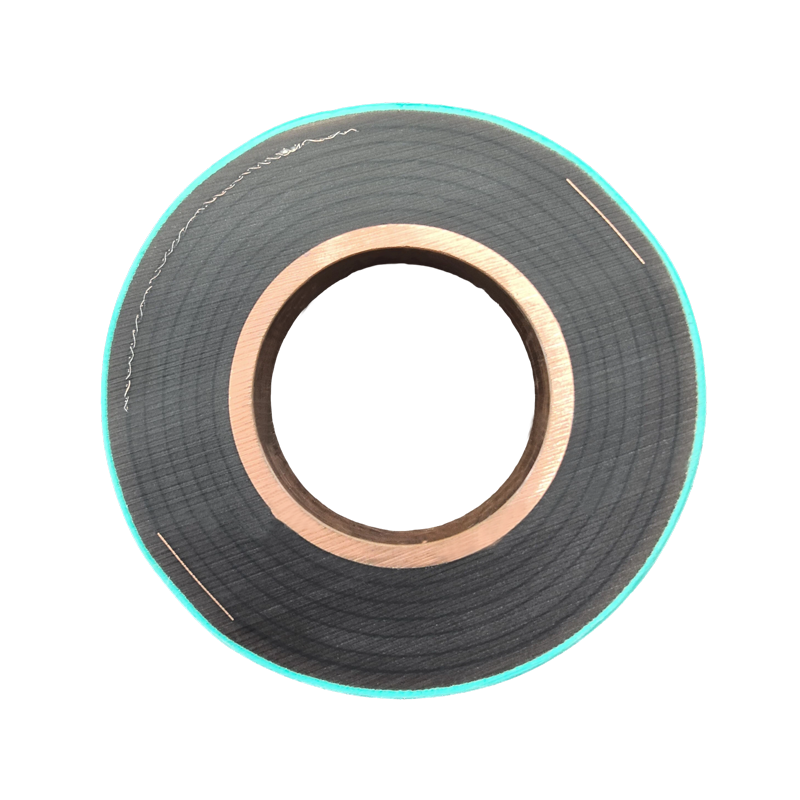 Epoksi Reçine Döküm Borulu Bara Oksijensiz bakırdan tek dikişsiz kalıpta vakumla dökülen bu alev geciktirici 35 kV sınıfı çubuk, yalıtım arayüzlerini ve boşluklarını ortadan kaldırarak kısmi deşarj ekranlamasını ve 30 yılı aşan bir hizmet ömrünü destekler. Ürünü Görüntüle →
Saha Performansını Öngören Kalite Kontrol
Üç test ailesi, titiz bir imalatçıyı iyimser bir imalatçıdan ayırır:
- Sıcaklık artışı testi. IEC 61439-1 uyarınca bir düzenek, sıcaklıklar dengelenene kadar nominal akımda çalışır ve çıplak bakır baralar ortam sıcaklığının 105 bin'lik artışıyla sınırlıdır. Dirençli bağlantılardaki ısınma kabaca akımın karesiyle orantılı olduğundan, mütevazı ekstra bağlantı direnci bile nominal yükte hızlı bir şekilde ortaya çıkar.
- Derz ve kaplama kontrolleri. Delik konumu göstergeleri, tork doğrulaması ve kaplama yapışma örneklemesi, daha sonra sıcak noktalar haline gelen kusurları yakalar.
- Yalıtım testleri. Özellikle döküm ve ekstrüde sistemler için güç frekansı dayanımı artı kısmi deşarj ölçümü.
Sıcaklık Artışı ve Yük Akımı (Dirençli Model)
Akımın karesi ile artış ölçekleri: Nominal yükün %125'inde, aynı bağlantı fiziği kabaca %56 daha fazla ısıtma üretir.
Yaygın Kusurlar ve Mağazalar Bunları Nasıl Erken Yakalar?
Bara üretimindeki çoğu yeniden çalışma, yinelenen nedenlerin kısa bir listesine dayanmaktadır. Aşağıdaki oranlar istatistiksel olmaktan ziyade açıklama amaçlıdır ancak deneyimli üretim yöneticileri grafiğin şeklini tanıyacaktır:
Fabrikasyon Yeniden İşlemenin Tipik Etkenleri (Açıklayıcı)
Çapaklar ve keskin kenarlar — %30 Bükülme çatlakları — %25 Delik yanlış hizalaması — %20 Kaplama kusurları — %15 Yalıtım boşlukları — %10
- Çapaklar ve keskin kenarlar kesme veya delme işleminden sonra - çapak alma işleminin isteğe bağlı bir adım yerine zorunlu, imzalanmış bir adım haline getirilmesiyle düzeltildi.
- Bükülme sonrası çatlaklar - Minimum bükülme yarıçaplarına uyularak ve tasarımın izin verdiği ölçüde yuvarlanan taneciklere karşı bükülerek önlenir.
- Delik yanlış hizalaması — manüel düzen yerine CNC delme ve devam/devamsızlık göstergeleri ile kontrol edilir.
- Kaplama delaminasyonu - yalnızca ilk üründe değil, her partide yapışma numunesi alınarak yakalanmıştır.
- Yalıtım boşlukları — vakumlu döküm ve rutin kısmi deşarj taraması yoluyla elimine edilir.
Alıcıların Sipariş Vermeden Önce Neleri Doğrulaması Gerekir?
Bir imalatçıyı değerlendirirken genel soruları somut sorularla değiştirin:
- Her partiyi belirtilen alaşım kalitesine ve temperine bağlayan fabrika sertifikaları sağlayabilirler mi?
- Kesme, delme, bükme, kaynaklama ve izolasyon işlemleri şirket içinde mi yapılıyor yoksa bilinmeyen üçüncü şahıslara mı devrediliyor?
- Boru şeklindeki ürünler için: hangi kaynak prosedürleri ve ekleme tasarımları niteliklidir ve test kayıtlarını gösterebilirler mi?
- Yalıtımlı ürünler için: Döküm vakum altında yapılıyor mu ve rutin kısmi boşaltma testleri yapılıyor mu?
- Yazılı olarak delik konumları, düzlük ve bitmiş uzunluk konusunda hangi toleransları taahhüt edecekler?
Yalıtım seçimi aynı görüşmeye aittir. PTFE, kauçuk sistemlerin daha hızlı eskidiği yüksek sıcaklık ve kimyasal açıdan agresif ortamlarda stabil kalırken vakumlu döküm epoksi, yüksek gerilim sınıflarına ve kompakt trafo merkezlerine uygundur.
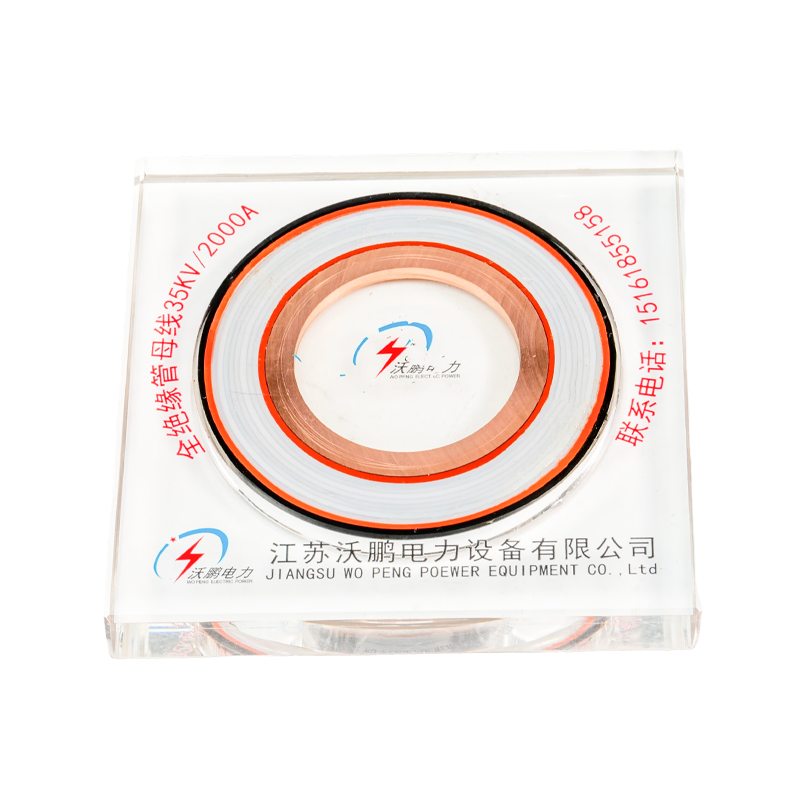 PTFE Borulu Bara PTFE film sarımı, çoklu kapasitif ekranlar ve -60°C ila 250°C çalışma aralığı artı IP68 korumasıyla bu yalıtımlı çubuk, yüksek sıcaklık, kimyasal olarak agresif ve kompakt trafo merkezi kurulumlarına uygundur. Ürünü Görüntüle →
Seçim mantığı iletken türleri arasında tekrarlanır. Spesifikasyonları kilitlemeden önce, özel bir izlenecek yolu okumakta fayda var. doğru alüminyum alaşımlı boru şeklindeki bara nasıl seçilir , daha sonra tam tersi yerine, imalatçıya gereksinimlerin kısa bir listesini götürmek.
Sıkça Sorulan Sorular
Bir imalatçı gerçekçi olarak delik pozisyonlarında hangi toleransı koruyabilir?
CNC delme genellikle delik merkezlerinde ±0,1–0,2 mm tutar; çizilen çizgilerden elle delme işlemi ±0,5 mm'ye veya daha kötüye doğru kayabilir. Cıvatalı bağlantılar için, birleştirme çubukları arasındaki tutarlılık mutlak sayıdan daha önemlidir; bu nedenle atölye demirbaşlarının eşleşen parçaları nasıl birbirine bağladığını sorun.
Alüminyum baralar her yerde bakırın yerini alabilir mi?
Hayır. Alüminyum, açık çalışmalarda ve uzun açıklıklarda ağırlık ve amper başına maliyet açısından avantajlıdır, ancak alanın dar olduğu, bağlantı noktalarının çok olduğu veya çevredeki altyapının bakır olduğu durumlarda bakır hala mantıklıdır. Alüminyum-bakır bağlantıları bilinçli geçiş tasarımı ve donanımı gerektirir.
Borulu bara imalatının düz bara işçiliğinden farkı nedir?
Boru, ekstrüzyon veya çekme, boydan boya kare kesme, bağlantı noktalarının ve uç bağlantı parçalarının kaynaklanması ve açıklık yüklemesi ve kısa devre kuvvetleri için mekanik tasarım ekler. Direk izolatörleri ve sabitleme braketleri sonradan cıvatalanan aksesuarlar değil, sistemin bir parçasıdır.
Bir imalat teklifi neleri içermelidir?
Asgari olarak: alaşım ve temper, boyut toleransları, yalıtım sınıfı ve süreci, sevkiyatla birlikte verilen test raporları ve uzun sert bölümler için tasarlanmış ambalaj. Tedarikçi bunları yazılı hale getirmekte tereddüt ederse, bunu veri olarak değerlendirin. Geriliminize, aralığınıza ve ortamınıza uygun boru şeklinde bir bara sistemi için şunları yapabilirsiniz: spesifikasyon incelemesi talep edin ve yanıtları yan yana karşılaştırın.
Haberler
-
-
Öğleden sonra 3'te. yılın en sıcak öğleden sonrasında, kıyıdaki bir tesisteki 4.000 A'lik elektrik panosu o hafta üçüncü kez devreye giriyor. Tasarım sağlamdı v...
View More + -
100 × 10 mm'lik bir alüminyum çubuğun neler taşıyabileceğini iki kataloğa sorarsanız iki farklı yanıt alabilirsiniz: Birinden 800 A, diğerinden 965 bir. Her ikisi de doğ...
View More + -
Kapasite sorusu aynı zamanda bir sıcaklık sorusudur 100x10 mm'lik bir bakır bara, etrafına diğer baraların sarıldığı kapalı bir muhafaza içine monte edilene...
View More + -
Bara izolatörleri, bir elektrik kesintisi şalt sistemini devre dışı bırakana veya çatlak bir destek baranın sarkmasına neden olana kadar rutin çalışma sırasında nadiren dikka...
View More +


Mobil
KATEGORİ
Bize Ulaşın
-
 +86-180 3625 3000
-
 admin@wpbusbar.com
-
 No.8, Yanjin Yolu, Chengxi Endüstri Parkı, Shanyang Kasabası, Baoying İlçesi, Yangzhou Şehri, Jiangsu Eyaleti, Çin
Telif hakkı © Jiangsu Wopeng Power Technology Co., Ltd.
Tüm Hakları Saklıdır.
 Özel Yalıtımlı Bara Üreticisi
Borulu Bara Sistemi Fabrikası